挤出、编织、注塑:一条线在厂里要过几道工序
发布时间 2026-07-16 分类 工艺说明 来源 本站编辑部
第一道是导体绞合。多股铜丝按节距绞成导体,节距太松,弯折时容易散股;太紧,柔软度下降。镀锡铜还要控制锡层厚度,太薄会氧化,太厚会增加电阻。
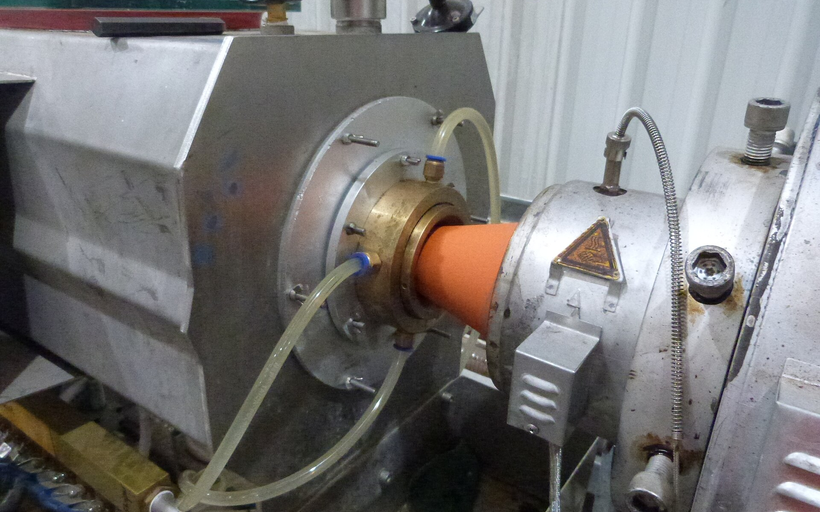
第二道是挤出包覆。绝缘层与外被通过挤出机包在导体上,温度、螺杆转速与牵引速度共同决定厚度均匀性。偏心是常见问题,薄的一侧耐压不足,厚的一侧手感变硬。
第三道是屏蔽。编织机的锭数与编织角度决定覆盖率,64 编与 96 编的手感和抗干扰能力不同;铝箔要贴合,不能有褶皱,否则屏蔽连续性被打断。
第四道是焊接与组装。接头焊盘小,温度和时间为第一要务,虚焊在通断测试里不一定暴露,但插拔几次就断。焊后要做推力测试与目检。
第五道是注塑成型。温度过高会压伤线芯,过低会出现缩胶与披锋。模具的进胶位置要避开焊点,否则熔体冲击会把细线冲偏。成型后做外观与尺寸抽检,再看插拔力。
五道工序的公差是叠加的。线规偏细、屏蔽偏少、注塑压伤,单独看都能过测试,叠在一起就是三个月后的客诉。所以工艺卡要写清每道工序的窗口,而不是只写最终标准。